 HWAMDA
Production de gobelets standard
Priorité au remplissage, au refroidissement, au démoulage du gobelet et au mode de collecte requis.
- 01Mouler le gobelet
- 02Extraire
- 03Déposer / collecter
LE GOBELET D’ABORD. LA CELLULE DE PRODUCTION ENSUITE.
Injection grande vitesse de gobelets à paroi mince, configurée selon le design de votre gobelet, le moule, la presse, l’automatisation, le refroidissement et la cadence visée.
01 / PARTIR DU PRODUIT
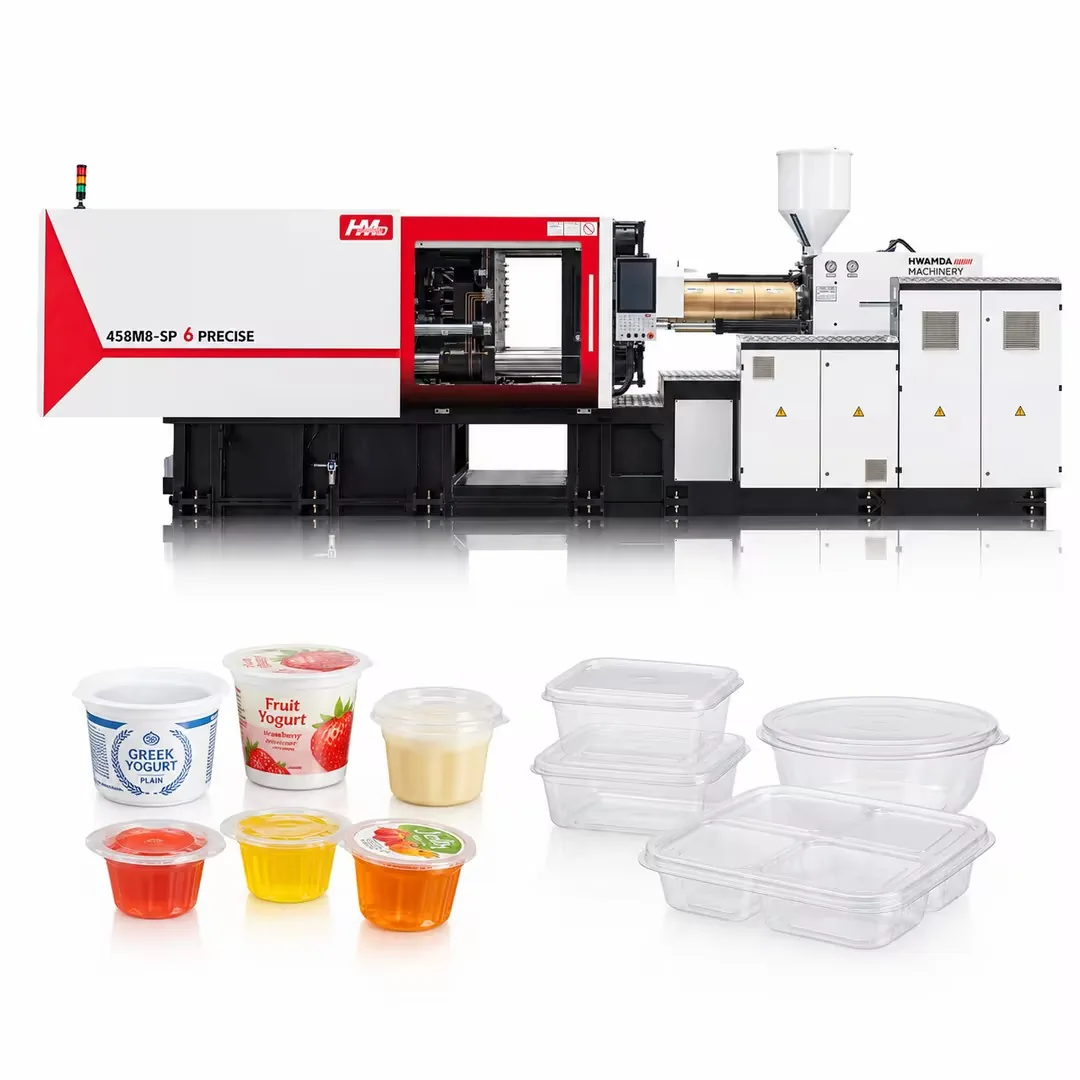
Pour les gobelets plastiques injectés, le bord, le corps et le fond comptent autant que le volume nominal. Envoyez le produit réel que vous souhaitez fabriquer.
Étudiez le profil du pot, le bord et l’interface d’operculage ou de couvercle.
Étudiez le fond, les transitions de paroi et les exigences de démoulage.
Partagez une photo ou un plan. Nous étudierons son aptitude au moulage par injection et remonterons jusqu’à la cellule de production.
Envoyer la spécification de votre gobelet02 / REMPLISSAGE ET RÉACTIVITÉ
Tous les gobelets ne nécessitent pas une presse grande vitesse. L’injection de gobelets à paroi mince devient plus exigeante à mesure que l’épaisseur de paroi diminue, que les trajets d’écoulement s’allongent ou que le nombre d’empreintes et la cadence augmentent.
L’injection de gobelets à grande vitesse est une affaire de système, pas simplement une vitesse d’injection plus élevée.
03 / DÉFINIR LE CAHIER DES CHARGES
Partez du produit, pas d’un tonnage de presse. Votre cadence visée est une donnée de conception à évaluer avec le gobelet et le moule.
04 / CHOIX DE LA PRESSE
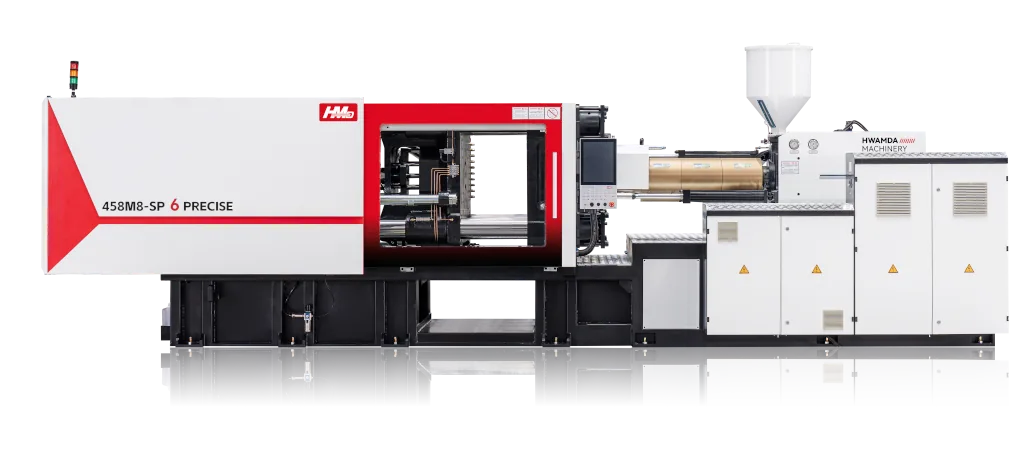
Une presse à injecter pour la production de gobelets doit offrir la capacité de remplissage requise tout en recevant le moule et ses interfaces de manutention.
05 / ADAPTATION PRESSE–MOULE
Le design du gobelet, le moule et la presse doivent être étudiés ensemble. La fourniture et l’adaptation du moule partent du plan du produit et du processus de production prévu.
Géométrie du gobelet, bord, ajustement du couvercle et transitions de paroi.
Disposition des empreintes, canaux d’alimentation / seuils, équilibrage du remplissage, évents et refroidissement.
Méthode d’éjection, accès robot et compatibilité IML si nécessaire.
06 / EMPREINTES ET CADENCE
Comparez les concepts d’empreintes au regard de votre cadence visée et du temps de production disponible. Chaque modification a des conséquences sur les équipements autour du moule.
07 / PRODUCTION DE GOBELETS ENREGISTRÉE
Gobelets enregistrés en production avec leur nombre d’empreintes, leur temps de cycle et la production horaire calculée. Votre cycle dépend du gobelet, de la résine, du moule et du refroidissement ; nous le confirmons pour votre projet.
| Type de gobelet | Empreintes | Temps de cycle | Production/heure (calculée) |
|---|---|---|---|
| Gobelet PS pour compagnies aériennes | 24 | 5,9 s | 14 600 |
| Gobelet PS pour thé | 16 | 7,0 s | 8 200 |
| Gobelet cristal | 12 | 8,0 s | 5 400 |
Production horaire = empreintes × 3 600 ÷ temps de cycle, avant arrêts planifiés et contrôles qualité.
moule pour gobelets plastiquespresse à injecter haute vitesse08 / INJECTION OU THERMOFORMAGE
Les deux procédés servent à fabriquer des gobelets plastiques. La conception du gobelet, l’épaisseur de paroi, le bord, la décoration et la cadence décident de la voie adaptée.
| Critère | Moulage par injection | Thermoformage |
|---|---|---|
| Matière première | Granulés plastiques, fondus dans la machine | Feuille plastique extrudée, chauffée avant formage |
| Formation du gobelet | La matière fondue est injectée dans les empreintes du moule fermé | La feuille chauffée est formée dans le moule, puis découpée |
| Paroi, fond et bord | Formés par le moule des deux côtés | La paroi suit l’étirement de la feuille ; le bord peut être roulé dans une étape séparée |
| Décoration | Étiquetage dans le moule (IML) pendant le moulage, ou impression ensuite | Impression après formage, ou feuille pré-imprimée |
| Matière de découpe | Carotte et canaux lorsqu’un canal froid est utilisé | Squelette de feuille après découpe |
Envoyez l’échantillon ou le plan de votre gobelet et nous vérifierons si le moulage par injection convient.
Envoyer votre échantillon ou plan de gobelet09 / CHOISIR LE PROCESSUS DE PRODUCTION
Choisissez la finition avant de figer le concept de moule et d’automatisation.
Priorité au remplissage, au refroidissement, au démoulage du gobelet et au mode de collecte requis.
Ajoutez une manipulation et une pose d’étiquettes coordonnées. Étudiez ensemble l’étiquette, l’interface du moule, l’extraction et la séquence presse.
10 / MANUTENTION DES PIÈCES
Confirmez comment le gobelet se démoule, dégage le moule et atteint l’étape de manutention suivante. Étudiez le cas échéant la gestion de la carotte ainsi que l’interface de dépose ou de convoyeur requise.
Séquence de principe : la fermeture du moule n’est autorisée qu’une fois le robot dégagé et les sécurités requises satisfaites. La synchronisation finale des mouvements dépend de la cellule retenue.
11 / REFROIDISSEMENT
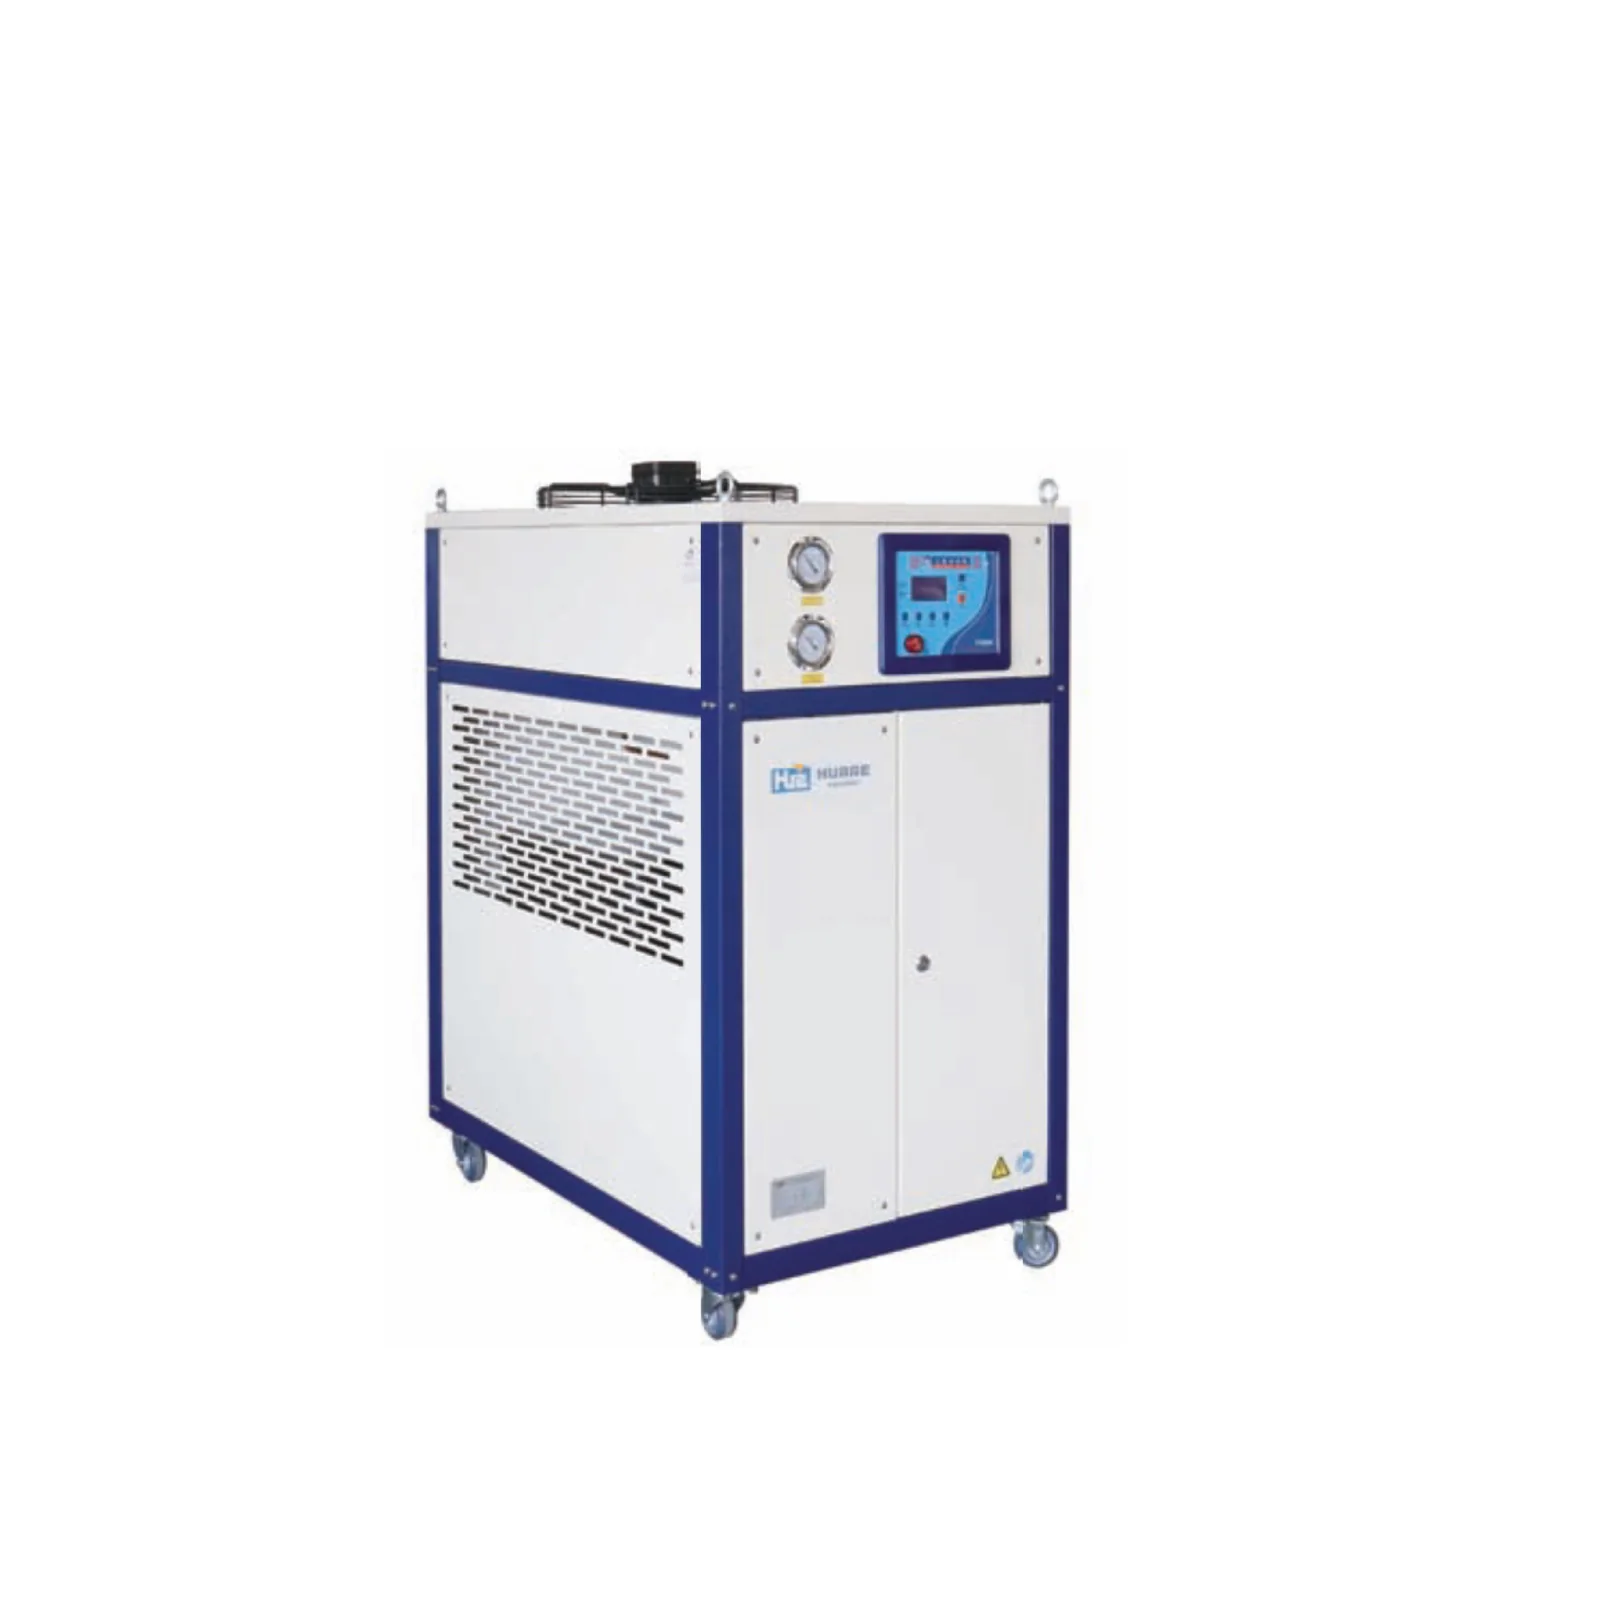
La vitesse de la presse ne suffit pas à résoudre un goulot d’étranglement thermique. Étudiez la charge thermique du moule et les circuits de refroidissement au regard du démoulage, de la stabilité dimensionnelle et de la régularité du cycle.
Les conditions d’eau requises, l’alimentation de l’usine et la résine déterminent la configuration du refroidissement. Un refroidisseur et un thermorégulateur de moule remplissent des fonctions différentes ; ni leur combinaison ni leur dimensionnement ne se déduisent du seul volume du gobelet.
Découvrir les équipements de refroidissement et périphériques12 / GESTION DES MATIÈRES
Le séchage dépend du grade de résine et de son taux d’humidité. Confirmez les exigences matière avant de choisir un sécheur ou un mode d’alimentation.
Étudiez la trémie et le chargeur en fonction de la consommation matière et du mode d’alimentation d’une seule presse.
Étudiez séparément le convoyage centralisé, y compris l’acheminement des matières, le nombre de presses et l’implantation de l’usine.
13 / LA CELLULE DE PRODUCTION COMPLÈTE
HWAMDA peut configurer le choix de la presse, l’adaptation du moule, l’automatisation et les périphériques autour de votre gobelet et de votre cadence visée.
Presse à injecter + moule pour gobeletsRelation conceptuelle entre équipements. Le refroidissement est une boucle de support, pas une étape par laquelle passent les gobelets.
14 / VOTRE POINT DE DÉPART
Envoyez le plan du produit, la résine et la cadence visée. Le concept de moule est développé, puis la capacité de la presse, le refroidissement, l’automatisation et l’alimentation matière sont coordonnés.
Planifier une nouvelle cellule de production de gobeletsEnvoyez les dimensions et le poids du moule, les empreintes, les détails du produit et les exigences d’injection si vous les connaissez. Indiquez la presse existante et la cadence visée.
Au-delà de l’adaptation dimensionnelle, étudiez le remplissage, le refroidissement, l’éjection et les interfaces d’extraction.
Vérifier votre moule de gobelets existant avec une presse grande vitesse HWAMDA15 / ÉTUDE DU PROJET GOBELET
Convenez des exigences de réception du gobelet et étudiez la configuration presse–moule–manutention retenue.
Confirmez les conditions d’essai, le résultat du gobelet moulé, la configuration de la presse et du moule ainsi que la séquence de manutention par rapport au cahier des charges convenu.
16 / QUESTIONS DES ACHETEURS
Partez de la matière du gobelet, de ses dimensions, de son poids, de l’épaisseur de paroi, du concept d’empreintes et de la cadence visée. Étudiez ensemble la capacité d’injection, la surface projetée, l’espace moule et l’accès pour l’extraction afin de choisir une presse à injecter pour gobelets plastiques.
Les parois minces, les trajets d’écoulement plus longs, les moules multi-empreintes et les cadences exigeantes rendent le remplissage et la réactivité de la presse plus critiques. Tous les gobelets ne nécessitent pas une presse grande vitesse ; le gobelet et le moule définissent le besoin.
L’épaisseur de paroi et la longueur d’écoulement influent sur les exigences de remplissage. Le nombre d’empreintes influe sur le poids injecté total, la surface projetée, la taille du moule, la charge de refroidissement et les besoins de manutention. Évaluez ces paramètres ensemble, et non comme des valeurs maximales indépendantes.
Comparez les concepts d’empreintes au regard de la cadence requise, du temps de production disponible, de la géométrie du gobelet et des limites presse–moule. Davantage d’empreintes n’est pas automatiquement mieux : l’équilibrage du remplissage, le refroidissement, le démoulage et la manutention doivent rester maîtrisables.
Envoyez les dimensions et le poids du moule, le nombre d’empreintes, le plan du produit et les informations sur la presse existante. L’étude porte sur la fixation et l’espace moule ainsi que sur la capacité d’injection, le refroidissement, l’éjection et les interfaces d’automatisation.
L’IML peut être envisagé lorsque le design du gobelet et les exigences d’étiquetage le permettent. Le moule, la manipulation des étiquettes, la précision de pose, l’extraction et la séquence presse doivent être coordonnés comme un seul processus de production.
Le choix dépend de la charge thermique du moule, de la résine, des conditions de fonctionnement et de l’alimentation en eau de refroidissement de l’usine. Un refroidisseur et un thermorégulateur de moule ont des rôles différents ; l’étude du projet détermine les équipements appropriés.
Commencez par une photo ou un plan du gobelet, la matière et la cadence requise. Les dimensions, le poids, l’épaisseur de paroi, la préférence d’empreintes, les données du moule ou de la presse existants et les exigences IML aident à définir la configuration. Inutile de choisir d’abord un tonnage de presse.
Pas toujours. Une machine à gobelets plastiques désigne souvent une thermoformeuse qui forme les gobelets à partir d’une feuille. Une presse à injecter moule les gobelets à partir de granulés dans un moule fermé. Cette page traite de la voie injection ; envoyez votre gobelet pour vérifier la voie adaptée.
Cela dépend du nombre d’empreintes et du temps de cycle. Exemples enregistrés sur cette page : un gobelet PS pour compagnies aériennes en 24 empreintes à 5,9 s donne environ 14 600 gobelets par heure, et un gobelet cristal en 12 empreintes à 8,0 s en donne 5 400 (calculé, avant arrêts planifiés). Votre cadence est confirmée à partir de votre gobelet, du moule et de la machine.
HWAMDA peut coordonner le choix de la presse, la fourniture et l’adaptation du moule, l’automatisation et les périphériques autour de votre projet de gobelets. La proposition définit les équipements retenus, les interfaces, le périmètre de fourniture et les exigences de réception.
17 / VOTRE PROJET GOBELET
Dites-nous quel gobelet vous souhaitez produire. Une photo ou un plan est un bon point de départ ; ajoutez les données techniques si vous en disposez.
Aucun choix de tonnage de presse requis.
Vous produisez des contenants plutôt que des gobelets ? ↗