 HWAMDA
Производство стандартных стаканов
Основное внимание — заполнению, охлаждению, извлечению стакана и требуемому способу сбора изделий.
- 01Литьё стакана
- 02Съём
- 03Укладка / сбор
СНАЧАЛА СТАКАН. ЗАТЕМ ПРОИЗВОДСТВЕННАЯ ЯЧЕЙКА.
Высокоскоростное литьё тонкостенных стаканов под давлением с конфигурацией под вашу конструкцию стакана, пресс-форму, ТПА, автоматизацию, охлаждение и целевую производительность.
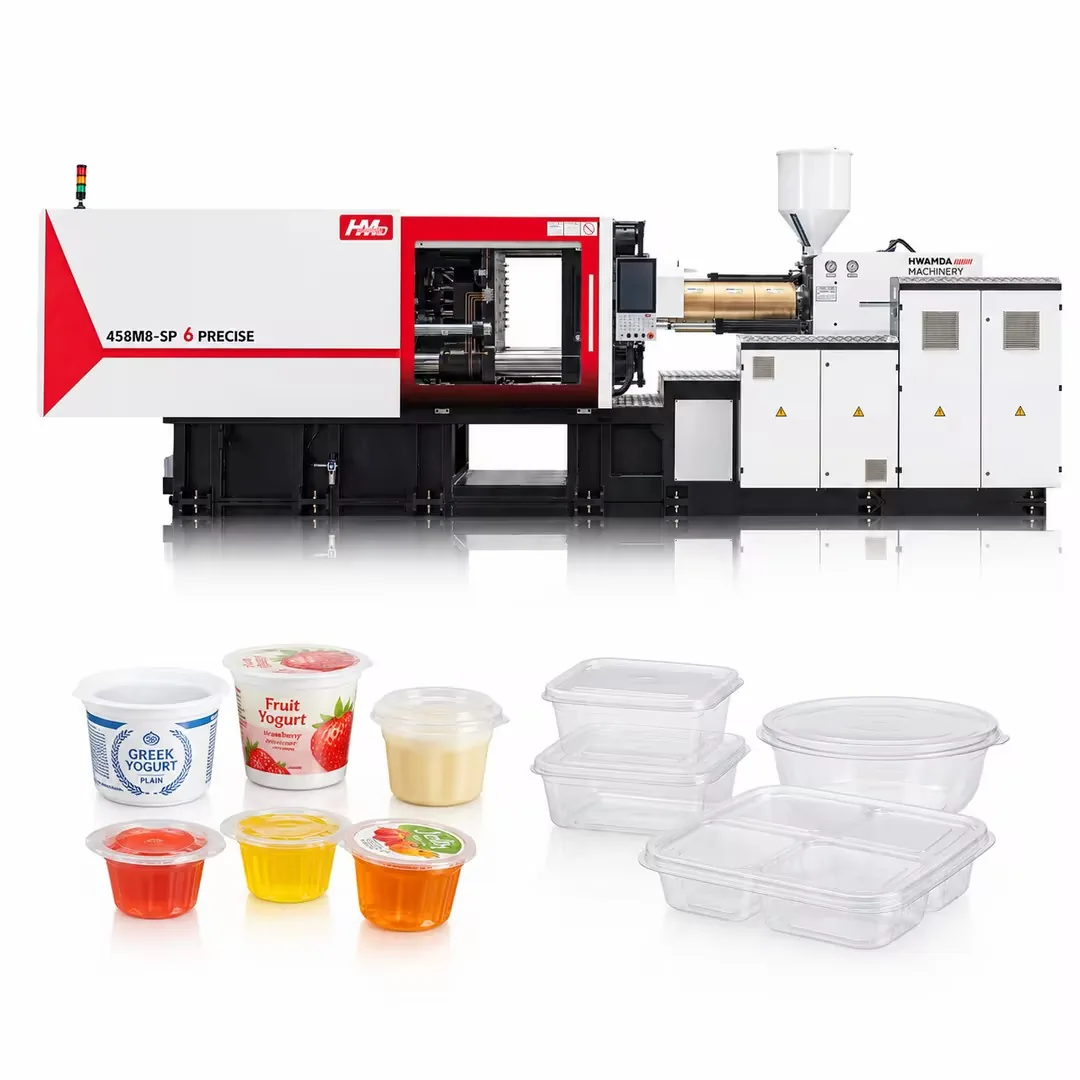
01 / НАЧНИТЕ С ИЗДЕЛИЯ
Для литых пластиковых стаканов борт, корпус и дно важны не меньше, чем номинальный объём. Пришлите реальное изделие, которое вы хотите выпускать.
Проработайте профиль стакана, борт и сопряжение с запайкой или крышкой.
Проработайте дно, переходы стенок и требования к извлечению.
Пришлите фото или чертёж. Мы оценим пригодность изделия для литья под давлением и подберём под него производственную ячейку.
Прислать спецификацию стакана02 / ЗАПОЛНЕНИЕ И БЫСТРОДЕЙСТВИЕ
Не каждому стакану нужен высокоскоростной ТПА. Литьё тонкостенных стаканов становится сложнее по мере уменьшения толщины стенки, удлинения пути течения или роста требований к количеству гнёзд и производительности.
Высокоскоростное литьё стаканов — системная задача, а не просто более высокая скорость впрыска.
03 / СОСТАВЬТЕ ТЗ
Начинайте с изделия, а не с усилия смыкания ТПА. Целевая производительность — исходный параметр, который оценивается вместе со стаканом и пресс-формой.
04 / ВЫБОР ТПА
Термопластавтомат для производства стаканов должен обеспечивать необходимые возможности заполнения и при этом вмещать пресс-форму и её интерфейсы съёма изделий.
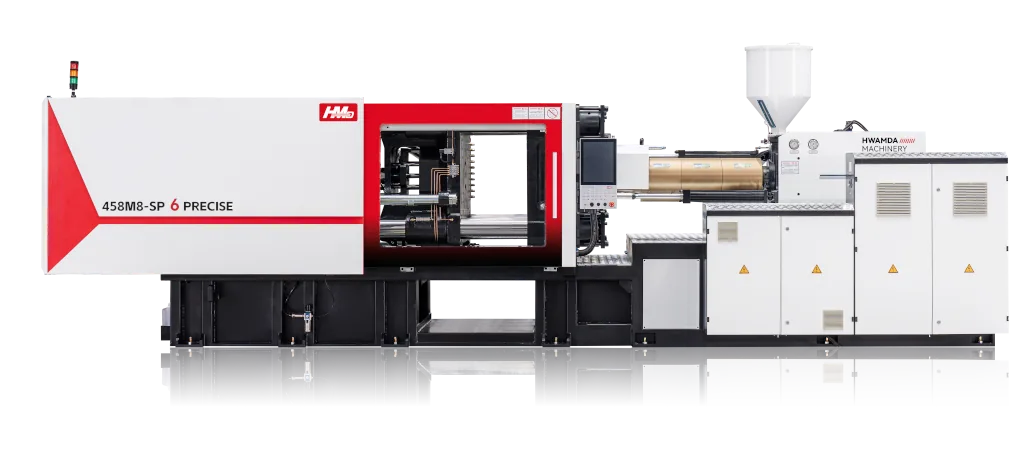
05 / СОГЛАСОВАНИЕ ТПА И ПРЕСС-ФОРМЫ
Конструкцию стакана, пресс-форму и ТПА следует прорабатывать вместе. Поставка и подбор пресс-формы начинаются с чертежа изделия и планируемого производственного маршрута.
Геометрия стакана, борт, посадка крышки и переходы стенок.
Расположение гнёзд, литниковая система / впуск, баланс заполнения, вентиляция и охлаждение.
Способ выталкивания, доступ робота и совместимость с IML, если требуется.
06 / ГНЁЗДА И ПРОИЗВОДИТЕЛЬНОСТЬ
Сравнивайте варианты гнёздности с целевой производительностью и доступным производственным временем. Каждое изменение влияет на оборудование вокруг пресс-формы.
07 / ЗАФИКСИРОВАННОЕ ПРОИЗВОДСТВО СТАКАНОВ
Стаканы, зафиксированные в производстве, с числом гнёзд, временем цикла и расчётным выпуском в час. Ваш цикл зависит от стакана, полимера, формы и охлаждения, поэтому мы подтверждаем его для вашего проекта.
| Тип стакана | Гнёзда | Время цикла | Выпуск/час (расчётный) |
|---|---|---|---|
| Стакан из PS для авиакомпаний | 24 | 5,9 с | 14 600 |
| Чайный стакан из PS | 16 | 7,0 с | 8 200 |
| Стакан «кристалл» | 12 | 8,0 с | 5 400 |
Выпуск в час = число гнёзд × 3 600 ÷ время цикла, без учёта плановых остановок и контроля качества.
пресс-форма для пластиковых стакановвысокоскоростной термопластавтомат08 / ЛИТЬЁ ИЛИ ТЕРМОФОРМОВАНИЕ
Оба процесса применяются для производства пластиковых стаканов. Выбор зависит от конструкции стакана, толщины стенки, бортика, декорирования и требуемого выпуска.
| Параметр | Литьё под давлением | Термоформование |
|---|---|---|
| Сырьё | Пластиковые гранулы, расплавляемые в машине | Экструдированный пластиковый лист, нагреваемый перед формованием |
| Как формуется стакан | Расплав впрыскивается в гнёзда закрытой формы | Нагретый лист формуется в форме, затем изделие вырубается из листа |
| Стенка, дно и бортик | Формуются формой с обеих сторон | Стенка повторяет вытяжку листа; бортик может завальцовываться отдельной операцией |
| Декорирование | Этикетирование в форме (IML) при литье или печать после | Печать после формования или запечатанный лист |
| Отходы обрезки | Литник при использовании холодноканальной системы | Остаток листа после вырубки |
Пришлите образец или чертёж стакана, и мы оценим, подходит ли литьё под давлением.
Прислать образец или чертёж стакана09 / ВЫБЕРИТЕ ПРОИЗВОДСТВЕННЫЙ МАРШРУТ
Определитесь с видом декорирования до утверждения концепции пресс-формы и автоматизации.
Основное внимание — заполнению, охлаждению, извлечению стакана и требуемому способу сбора изделий.
Добавьте согласованную подачу и укладку этикеток. Этикетку, интерфейс пресс-формы, съём изделий и последовательность работы ТПА нужно прорабатывать вместе.
10 / СЪЁМ И ПЕРЕМЕЩЕНИЕ ИЗДЕЛИЙ
Подтвердите, как стакан извлекается, выходит из зоны пресс-формы и попадает на следующую операцию. При необходимости проработайте удаление литника и требуемый интерфейс укладки или конвейера.
Концептуальная последовательность: смыкание пресс-формы разрешается только после выхода робота из зоны и выполнения условий защитных блокировок. Окончательные временные параметры движений зависят от выбранной ячейки.
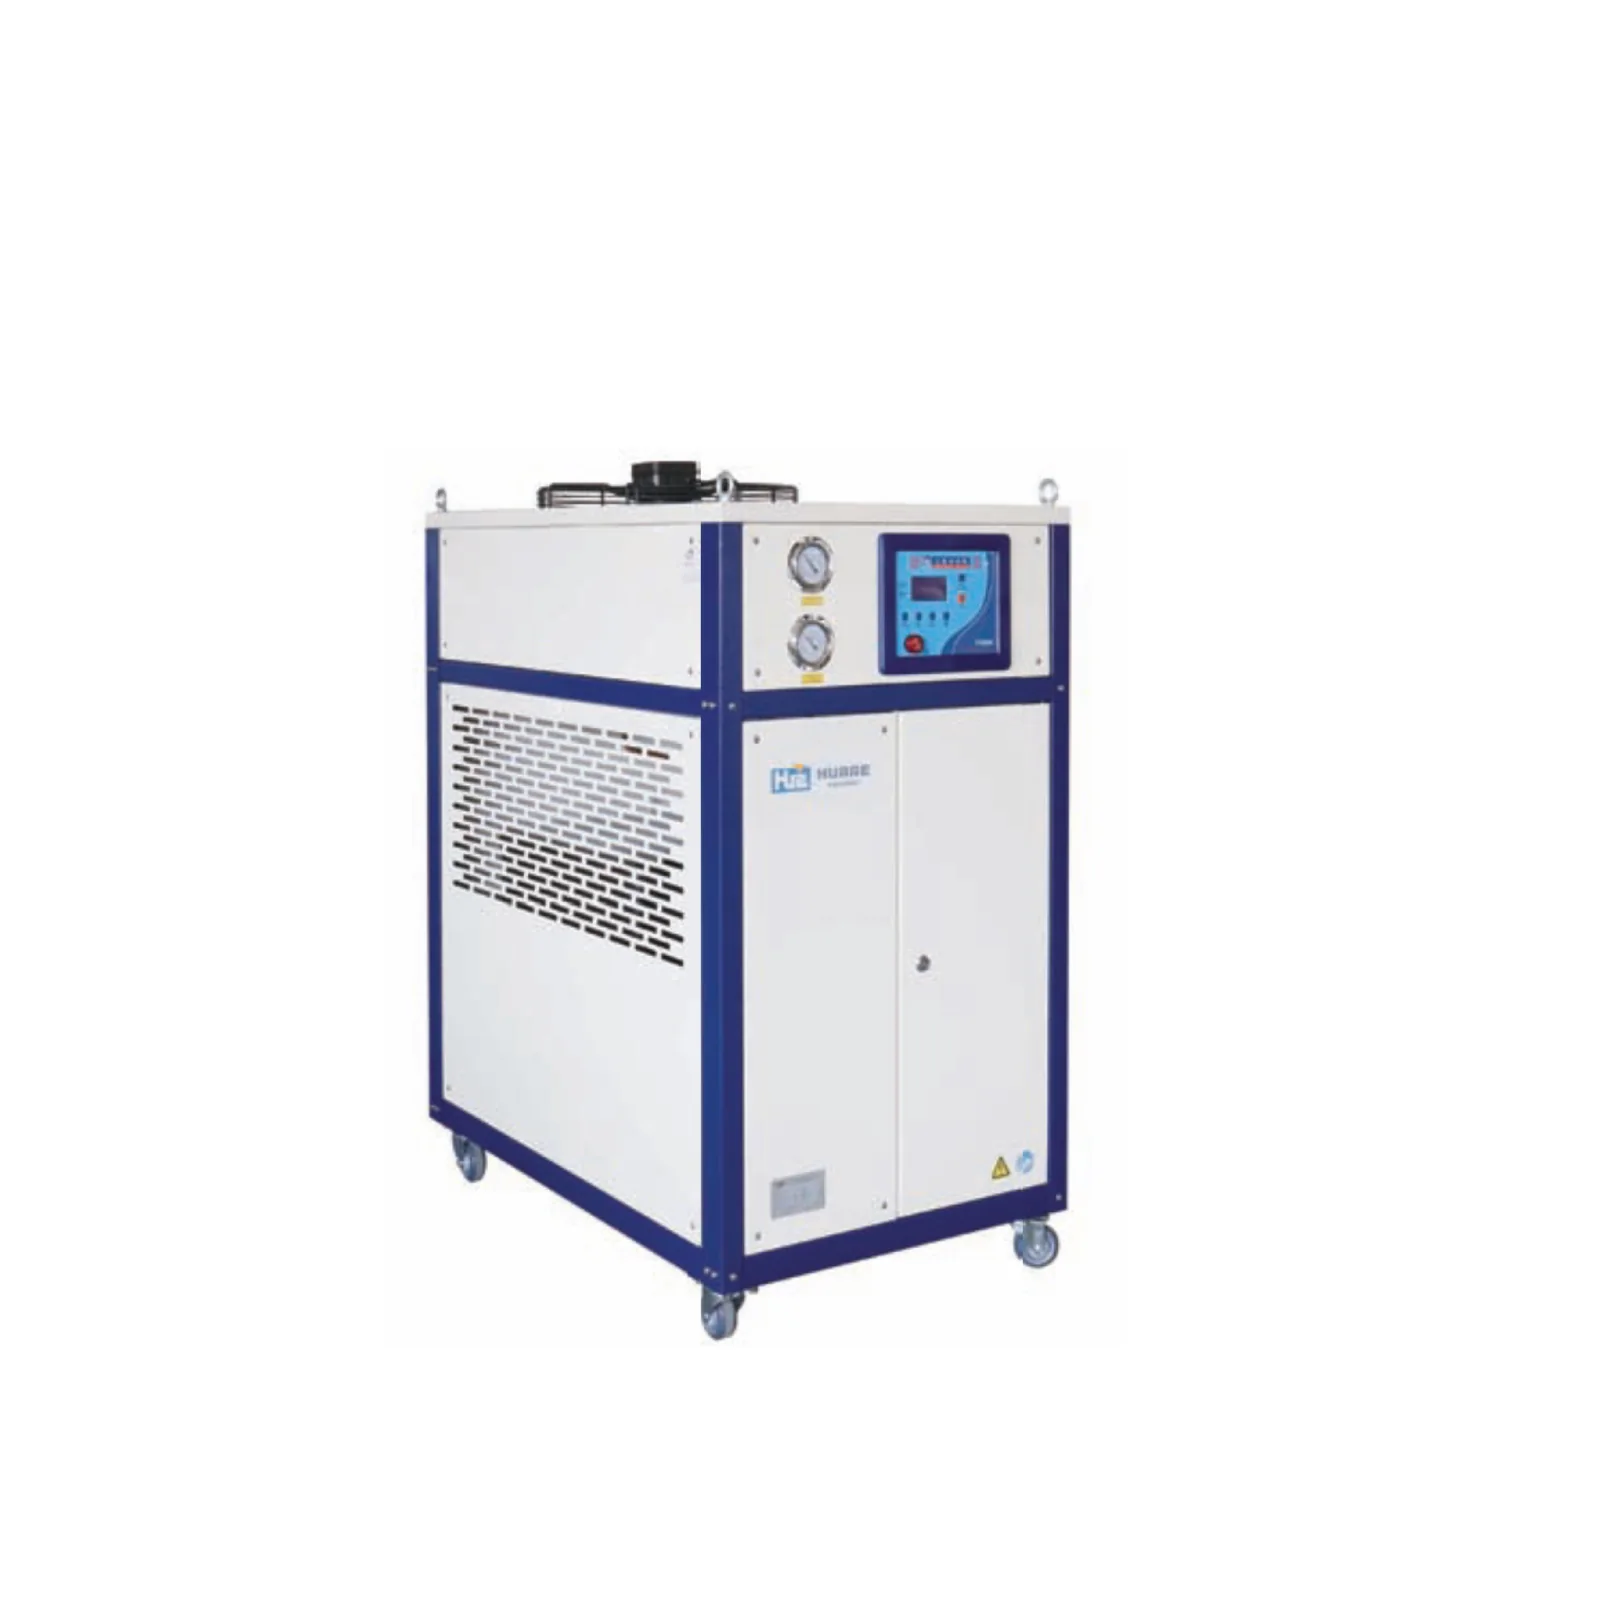
11 / ОХЛАЖДЕНИЕ
Одной скоростью ТПА не устранить ограничения по охлаждению. Оценивайте тепловую нагрузку пресс-формы и контуры охлаждения с учётом извлечения изделия, стабильности размеров и повторяемости цикла.
Конфигурацию охлаждения определяют требуемые параметры воды, возможности заводской системы и полимер. Чиллер и термостат пресс-формы выполняют разные функции; их сочетание и мощность не выводятся из одного объёма стакана.
Оборудование охлаждения и вспомогательное оборудование12 / ПОДАЧА МАТЕРИАЛА
Необходимость сушки зависит от марки полимера и его влажности. Подтвердите требования к материалу до выбора сушилки или системы подачи.
Проработайте бункер и загрузчик исходя из расхода материала и схемы подачи для одного ТПА.
Централизованная система транспортировки прорабатывается отдельно, с учётом маршрутов материала, количества ТПА и планировки цеха.
13 / КОМПЛЕКСНАЯ ПРОИЗВОДСТВЕННАЯ ЯЧЕЙКА
HWAMDA может сконфигурировать выбор ТПА, подбор пресс-формы, автоматизацию и вспомогательное оборудование под ваш стакан и целевую производительность.
Термопластавтомат + пресс-форма для стакановКонцептуальная схема связей оборудования. Охлаждение — вспомогательный контур, а не этап, через который проходят стаканы.
14 / ВАША ОТПРАВНАЯ ТОЧКА
Пришлите чертёж изделия, полимер и целевую производительность. Сначала разрабатывается концепция пресс-формы, затем согласуются возможности ТПА, охлаждение, автоматизация и подача материала.
Спланировать новую ячейку для производства стакановПришлите габариты и массу пресс-формы, количество гнёзд, данные изделия и требования к впрыску, если известны. Укажите имеющийся ТПА и целевую производительность.
Помимо физической совместимости, проверяются интерфейсы заполнения, охлаждения, выталкивания и съёма изделий.
Проверить вашу пресс-форму для стаканов с высокоскоростным ТПА HWAMDA15 / ПРОРАБОТКА ПРОЕКТА СТАКАНОВ
Согласуйте требования к приёмке стаканов и проверьте выбранную конфигурацию «ТПА — пресс-форма — съём изделий».
Сверьте условия испытаний, результат отливки стаканов, конфигурацию ТПА и пресс-формы и последовательность съёма изделий с согласованным ТЗ проекта.
16 / ВОПРОСЫ ПОКУПАТЕЛЕЙ
Начните с материала стакана, размеров, массы, толщины стенки, варианта гнёздности и целевой производительности. Чтобы выбрать ТПА для пластиковых стаканов, оценивайте вместе параметры впрыска, площадь проекции, пространство под пресс-форму и доступ для съёма изделий.
Тонкие стенки, длинный путь течения, многогнёздные формы и высокая целевая производительность повышают требования к заполнению и быстродействию ТПА. Не каждому стакану нужен высокоскоростной ТПА: требования определяют стакан и пресс-форма.
Толщина стенки и длина течения определяют требования к заполнению. Количество гнёзд влияет на общую массу впрыска, площадь проекции, габариты пресс-формы, тепловую нагрузку на охлаждение и требования к съёму изделий. Оценивайте эти факторы вместе, а не как независимые предельные значения.
Сравнивайте варианты гнёздности с требуемой производительностью, доступным производственным временем, геометрией стакана и ограничениями ТПА и пресс-формы. Больше гнёзд — не всегда лучше: баланс заполнения, охлаждение, извлечение и съём изделий должны оставаться реализуемыми.
Пришлите габариты и массу пресс-формы, количество гнёзд, чертёж изделия и данные имеющегося ТПА. Проверяются крепление и пространство под пресс-форму, а также параметры впрыска, интерфейсы охлаждения, выталкивания и автоматизации.
IML можно рассматривать, если это позволяют конструкция стакана и требования к этикетке. Пресс-форму, подачу этикеток, точность укладки, съём изделий и последовательность работы ТПА нужно согласовать как единый производственный маршрут.
Выбор зависит от тепловой нагрузки пресс-формы, полимера, условий эксплуатации и системы водоснабжения для охлаждения на заводе. Чиллер и термостат пресс-формы выполняют разные функции; подходящее оборудование определяется при проработке проекта.
Начните с фото или чертежа стакана, материала и требуемой производительности. Размеры, масса, толщина стенки, пожелания по гнёздности, данные имеющейся пресс-формы или ТПА и требования к IML помогают определить конфигурацию. Заранее выбирать усилие смыкания ТПА не нужно.
Не всегда. Машиной для производства стаканов часто называют термоформовочную машину, которая формует стаканы из листа. Термопластавтомат отливает стаканы из гранул в закрытой форме. Эта страница посвящена литью под давлением; пришлите ваш стакан, чтобы определить подходящий процесс.
Зависит от числа гнёзд и времени цикла. Зафиксированные примеры на этой странице: стакан из PS для авиакомпаний в 24-гнёздной форме при цикле 5,9 с — около 14 600 стаканов в час, стакан «кристалл» в 12-гнёздной форме при 8,0 с — 5 400 в час (расчёт, без плановых остановок). Ваш выпуск подтверждается по вашему стакану, форме и машине.
HWAMDA может согласовать выбор ТПА, поставку и подбор пресс-формы, автоматизацию и вспомогательное оборудование под ваш проект стаканов. В предложении определяются выбранное оборудование, интерфейсы, объём поставки и требования к приёмке.
17 / ВАШ ПРОЕКТ СТАКАНОВ
Сообщите, какой стакан вы хотите производить. Фото или чертёж — хорошая отправная точка; добавьте технические данные, если они есть.
Выбирать усилие смыкания ТПА не требуется.
Производите контейнеры, а не стаканы? ↗